


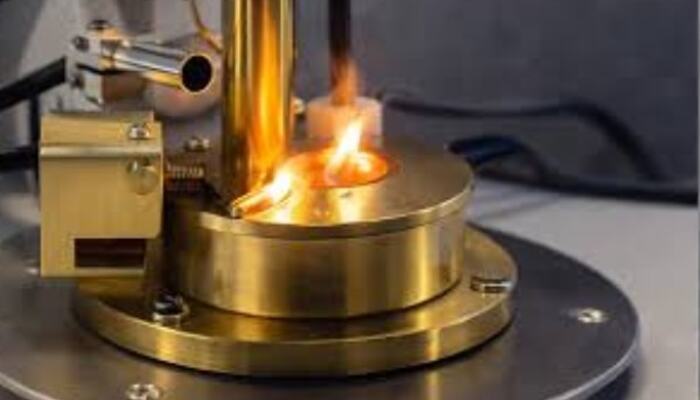
فلش پوینت بسته یا نقطه اشتعال بسته یکی از مهمترین آزمونهای ایمنی برای ارزیابی رفتار اشتعالپذیری فرآوردههای نفتی، سوختها، روغنهای روانکار و مایعات شیمیایی است. این آزمون مشخص میکند در چه دمایی بخارات ایجادشده در فضای بسته بالای نمونه، در حضور منبع اشتعال برای لحظهای شعلهور میشوند. در بسیاری از صنایع، عدد نقطه اشتعال بسته برای کنترل کیفیت، بررسی ایمنی حمل و نقل و انبارش و تطابق محصول با استانداردهای فنی اهمیت دارد. در این مقاله با مفهوم فلش پوینت بسته، استاندارد ASTM D93، عوامل موثر بر نتیجه آزمون آشنا میشوید.
به بیان سادهتر، نقطه اشتعال بسته دمایی است که در آن بخارات محبوس روی سطح نمونه، در تماس با منبع اشتعال آزمون برای یک لحظه مشتعل میشوند. این عدد در بسیاری از مشخصات فنی و مقررات حمل و نقل، انبارش و کاربری فرآوردههای نفتی و شیمیایی بهعنوان یکی از پارامترهای مهم ایمنی استفاده میشود. اما بهتنهایی بیانگر تمام خطر آتشسوزی ماده نیست. اگر نوع نمونه یا روش مناسب آزمایشگاه شما مشخص نیست، کارشناسان نیک ابزار آزما میتوانند پیش از خرید، انتخاب دستگاه را بر اساس نوع نمونه و حجم آزمون بررسی کنند.
فلش پوینت بسته یا نقطه اشتعال بسته چیست؟
پایینترین دمای تصحیح شده نسبت به فشار استاندارد که در آن، بخار روی سطح نمونه پس از اعمال منبع اشتعال و تحت شرایط مشخص آزمون برای یک لحظه مشتعل (Flash) میشود، بدون این که الزاما سوختن ادامه دار باشد. برای درک بهتر این تعریف، باید سه مفهوم زیر را از یکدیگر تفکیک کرد:
- Flash Point (نقطه اشتعال): پایینترین دمایی که بخار نمونه برای یک لحظه شعلهور میشود.
- Fire Point (نقطه احتراق): دمایی که در آن نمونه پس از اشتعال، حداقل به مدت ۵ ثانیه به سوختن ادامه میدهد. این دما معمولا از Flash Point بالاتر است و عموما با روشهای کاپ باز تعیین میشود.
- Autoignition Temperature (دمای خوداشتعالی): دمایی که ماده بدون نیاز به منبع اشتعال خارجی، خود به خود مشتعل میشود. این دما به طور معمول بسیار بالاتر از دو مورد قبل است.
به صورت خلاصه Flash Point دمایی است که در آن بخار برای یک Flash لحظهای کافی میشود. این دما الزاما به معنی ادامه سوختن نمونه نیست.
چرا نقطه اشتعال را به روش Closed Cup اندازهگیری میکنیم؟
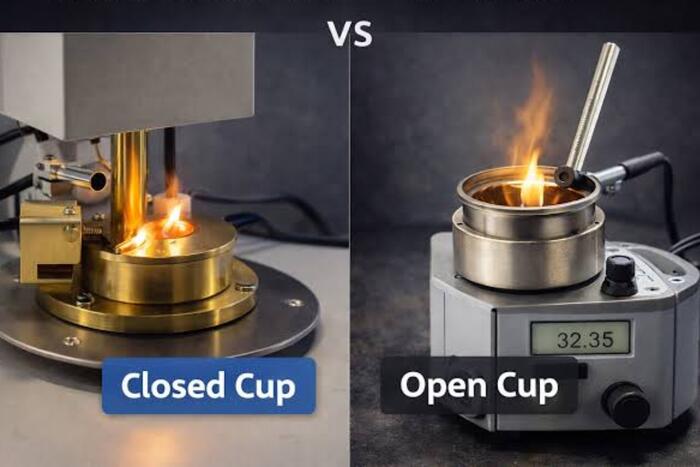
روشهای کاپ بسته (Closed Cup) از متداولترین روشهای اندازهگیری نقطه اشتعال هستند. زیرا بخارات فرار بالای نمونه در محفظه آزمون تا حد زیادی حفظ میشوند. به همین دلیل، نتیجه Closed Cup معمولا پایینتر از Open Cup است. اما میزان اختلاف به ترکیب نمونه و روش آزمون بستگی دارد و نمیتوان یک عدد ثابت را برای تبدیل نتایج به کار برد. نقطه اشتعال یک نتیجه تجربی و وابسته به روش (Method-dependent) است.
نتیجه ASTM D92 را نمیتوان با کم یا زیاد کردن چند درجه به نتیجه ASTM D93 تبدیل کرد. این دو آزمون شرایط فیزیکی متفاوتی دارند و مقایسه عددها بدون در نظر گرفتن روش مرجع از نظر فنی معتبر نیست. به همین دلیل، در گزارش آزمون و برگه مشخصات فنی محصول باید روش آزمون در کنار عدد نقطه اشتعال ذکر شود.
تفاوت نقطه اشتعال باز و بسته
برای درک تفاوت دو روش Closed Cup و Open Cup، باید آنها را از نظر ویژگیهای مختلف مورد بررسی قرار داد. در جدول زیر این دو روش از جنبههای مختلف با یکدیگر مقایسه شدهاند:
| ویژگی | Closed Cup | Open Cup |
| وضعیت کاپ | دربسته | باز |
| تجمع بخار | بیشتر | بخار آزادتر منتشر میشود |
| عدد Flash Point | معمولاً پایینتر | معمولاً بالاتر |
| روش معروف | Pensky-Martens | Cleveland |
| استاندارد رایج | ASTM D93 | ASTM D92 |
| کاربرد | فرآوردههایی که Specification آنها روش Closed Cup را تعیین میکند | بسیاری از فرآوردههای نفتی با نقطه اشتعال بالاتر از 79 درجه سانتیگراد، بهویژه روانکارها؛ بهجز تعیین Flash Point نفت کوره |
روش باید بر اساس مشخصات فنی (Specification) و استاندارد محصول انتخاب شود، نه این که صرفا بر اساس دستگاه موجود در آزمایشگاه باشد. اگر روش اشتباه انتخاب شود، حتی اجرای صحیح آزمون نیز ممکن است نتیجهای ایجاد کند که برای مصرفکننده نهایی، ممیز یا نهاد ناظر قابل پذیرش نباشد. برای داشتن اطلاعات بیشتر در رابطه تفاوت نقطه اشتعال باز و نقطه اشتعال بسته حتما مقاله آن را مطالعه کنید.
ASTM D93 برای چه نمونههایی استفاده میشود؟
یکی از پرسشهای رایج کارشناسان آزمایشگاه کنترل کیفیت، نحوه انتخاب Procedure صحیح در ASTM D93 است. این استاندارد سه روش اجرایی A، B و C دارد و انتخاب آنها علاوه بر نوع محصول، به وضعیت فیزیکی و رفتار نمونه هنگام آزمون بستگی دارد:
| نوع نمونه | روش پیشنهادی |
| سوختهای تقطیری مانند دیزل، نفت سفید، سوخت توربین و روغن گرمایشی | Procedure A |
| مخلوطهای بیودیزل و روغنهای روانکار نو | Procedure A |
| روغن در حال سرویس و سایر مایعات نفتی همگن خارج از دامنه B و C | Procedure A، با توجه به Specification |
| Residual Fuel Oil و Cutback Residua | Procedure B |
| روغن مستعمل، بهویژه نمونه دارای رسوب یا رفتار غیریکنواخت | Procedure B |
| مخلوط مایعات نفتی دارای ذرات جامد | Procedure B |
| نمونه تشکیلدهنده فیلم سطحی | Procedure B |
| نمونهای که در شرایط A بهطور یکنواخت گرم نمیشود | Procedure B |
| B100 Biodiesel | Procedure C با دستگاه اتوماتیک و تشخیص الکترونیکی Flash |
همانطور که در جدول بالا مشاهده میکنید، انتخاب متد (Procedure) فقط به نوع محصول محدود نمیشود، بلکه به وضعیت فیزیکی نمونه یعنی وجود ذرات، تشکیل فیلم سطحی و یکنواختی حرارتی نیز بستگی دارد. توجه به این نکته از این نظر اهمیت دارد که در کاربرد واقعی آزمایشگاهی، به صورت مستقیم بر صحت نتیجه تأثیر دارد.
ASTM D93 و ASTM D56 چه تفاوتی دارند؟
ASTM D56 یا Tag Closed Cup برای مایعاتی با Flash Point کمتر از 93 درجه سانتی گراد تعریف شده است که ویسکوزیته آنها کمتر از 5.5 میلیمتر مربع بر ثانیه در 40 درجه سانتیگراد یا کمتر از 9.5 میلیمتر مربع بر ثانیه در 25 درجه سانتیگراد باشد. اگر نمونه یکی از شرایط زیر را داشته باشد، ASTM D93 میتواند روش مناسبتری باشد:
- ویسکوزیته آن از حدود تعیینشده در ASTM D56 بیشتر باشد.
- نقطه اشتعال آن 93 درجه یا بالاتر باشد.
- روی سطح آن یک لایه یا فیلم تشکیل شود (Surface Film)
- حاوی ذرات جامد معلق باشد (Suspended Solids)
در این شرایط نمونه خارج از دامنه ASTM D56 قرار میگیرد و ASTM D93 میتواند با توجه به Specification محصول استفاده شود.
برای جمعبندی کاملتر استانداردهای مرتبط با فلش پوینت، جدول زیر را در نظر بگیرید:
| استاندارد | روش | کاربرد اصلی |
| ASTM D93 | Pensky-Martens Closed Cup | فرآوردههای نفتی در بازه 40 تا 370 درجه سانتیگراد؛ B100 در دستگاه اتوماتیک از 60 تا 190 درجه |
| ASTM D56 | Tag Closed Cup | مایعات کمویسکوز با Flash Point کمتر از 93 درجه سانتیگراد |
| ASTM D92 | Cleveland Open Cup | Flash Point و Fire Point بسیاری از فرآوردههای نفتی در بازه 79 تا 400 درجه؛ برای Flash Point نفت کوره کاربرد ندارد |
| ASTM D3828 | Small Scale Closed Cup | آزمون Small Scale Closed Cup با حجم نمونه کم، در محدوده کاربرد تعیینشده استاندارد |
آشنایی با دامنه این روشها برای کارشناسان آزمایشگاه ضروری است. زیرا انتخاب استاندارد نامتناسب میتواند باعث شود نتیجه آزمون از نظر فنی یا در چارچوب Specification مورد نظر پذیرفته نشود.
خطای رایج در تست نقطه اشتعال بسته
بر اساس تجربه عملیاتی تیم فنی نیک ابزار آزما که در نتیجه ارتباط با دهها آزمایشگاه صنعتی و پتروشیمی حاصل شده، بخش زیادی از خطاهای گزارش شده در تست نقطه اشتعال بسته به دلیل ایراد دستگاه نیست بلکه از اجرای نادرست پروتکل ناشی میشود. مهمترین خطاهای تست فلش پوینت بسته به شرح جدول زیر است:
| خطای رایج | اثر خطا بر نتیجه و اقدام اصلاحی |
| Heating Rate اشتباه | انحراف از نرخ گرمایش استاندارد، توزیع دما و تشکیل بخار را تغییر میدهد؛ نرخ گرمایش باید دقیقا مطابق Procedure تنظیم شود. |
| Stirring اشتباه | سرعت یا الگوی همزدن نامناسب میتواند گرمایش نمونه را غیریکنواخت کند؛ تنظیمات همزن باید با Procedure انتخابی یکسان باشد. |
| کثیف بودن Cup | باقیمانده آزمون قبلی میتواند نمونه را آلوده و نتیجه را جابهجا کند؛ کاپ و درپوش باید پیش از هر آزمون تمیز و خشک شوند. |
| پر کردن اشتباه Cup | حجم و سطح نمونه بر فضای بخار اثر میگذارد؛ نمونه باید دقیقا تا خط نشانه کاپ پر شود. |
| Ignition Source نامناسب | اندازه یا عملکرد نامناسب منبع اشتعال، تشخیص لحظه Flash را مختل میکند؛ منبع باید پیش از آزمون کنترل شود. |
| از دست رفتن مواد فرار | ظرف نامناسب، فضای خالی زیاد یا باز ماندن نمونه میتواند اجزای سبک را کاهش دهد و Flash Point را بالاتر نشان دهد. |
| اجرای Procedure اشتباه | انتخاب A، B یا C نامتناسب با نمونه، نرخ گرمایش و همزدن نادرست ایجاد میکند. Procedure باید از روی دامنه استاندارد و Specification انتخاب شود. |
نرخ گرمایش خارج از محدوده Procedure میتواند توزیع دما و روند تشکیل بخار را نسبت به شرایط استاندارد تغییر دهد و نتیجه را جا به جا کند. همزدن نامناسب نیز به ویژه در نمونههای ویسکوز، دارای ذرات یا تشکیلدهنده فیلم سطحی میتواند باعث گرمایش غیریکنواخت شود. بنابراین نرخ گرمایش و سرعت همزدن باید دقیقا مطابق Procedure انتخابی تنظیم شوند.
تمیز بودن کاپ فقط یک توصیه عمومی نیست. باقیمانده نمونه قبلی میتواند ترکیب بخار و نتیجه آزمون را تغییر دهد. همچنین اگر روغن مستعمل حاوی ذرات، رسوب یا محصولات اکسیداسیون باشد یا در شرایط A یکنواخت گرم نشود، Procedure B باید مطابق دامنه استاندارد و Specification بررسی شود.
اگر Flash Point کمتر از حد انتظار شد چه چیزی را بررسی کنیم؟
زمانی که نتیجه آزمون به صورت غیرمنتظره از مقدار مرجع پایینتر باشد، باید موارد پیشنهادی زیر را به ترتیب زیر مورد بررسی قرار داد:
- Sample Handling: بررسی کنید نمونه در چه شرایطی نگهداری و منتقل شده است.
- آلودگی با ماده فرار: احتمال ورود حلال یا سوخت سبکتر به نمونه اصلی.
- روش آزمون: بررسی صحت استاندارد و Procedure انتخاب شده.
- Heating/Stirring: بررسی تنظیمات دستگاه در طول آزمون.
- کالیبراسیون Temperature Sensor: انحراف سنسور دما میتواند نتیجه را به طور سیستماتیک جابهجا کند.
- تکرار آزمون با نمونه تازه: برای رد یا تأیید فرضیه آلودگی.
پایین بودن غیر عادی فلش پوینت میتواند نشانه وجود مواد فرار در مادهای نسبتا کمفرار باشد. استاندارد ASTM نیز فلش پوینت را برای تشخیص احتمالی این نوع از آلودگی کاربردی میداند.
پایین آمدن نقطه اشتعال نفت سفید یا یک فرآورده سنگینتر به صورت غیر عادی میتواند یکی از نشانههایی باشد که اپراتور را به بررسی آلودگی به اجزای سبکتر هدایت میکند. این موضوع در صنایع پالایش و انبارش سوخت از نظر ایمنی اهمیت زیادی دارد زیرا فرآوردهای که نقطه اشتعال آن به اشتباه بالا گزارش شود، ممکن است در شرایط واقعی زودتر از حد انتظار مستعد اشتعال باشد.
چه عواملی روی نتیجه نقطه اشتعال بسته تأثیر میگذارند؟
Flash Point یک مقدار تجربی و وابسته به روش آزمون است و نتیجه آن میتواند در اثر عوامل زیر تغییر کند:
- طراحی دستگاه
- نرخ گرم شدن
- حجم نمونه
- Stirring
- شرایط آزمون
به همین دلیل برای این که بتوان نتایج بین آزمایشگاههای مختلف یا بین دستگاههای متفاوت را به صورت دقیق مقایسه کرد، لازم است همه این پارامترها بر اساس استاندارد مرجع، یکسان سازی شود.
دستگاه فلش پوینت بسته دستی یا اتوماتیک؟
یکی از پرسشهای رایج مشتریان در زمان خرید دستگاه فلش پوینت بسته این است که از بین مدل اتوماتیک یا دستی، کدام گزینه بهتری است؟ در جدول زیر تفاوتهای کلیدی این دو مدل دستگاه از نظر معیارهای مختلف مورد بررسی قرار گرفته است:
| معیار | دستی | اتوماتیک |
| کنترل Heating | اپراتور | خودکار |
| Stirring | وابسته به دستگاه/اپراتور | کنترلشده |
| تشخیص Flash | اپراتور | Sensor / Automatic Detection |
| احتمال Operator Error | بیشتر | کمتر |
| مناسب برای تعداد تست بالا | کمتر | بیشتر |
| قیمت | پایینتر | بالاتر |
| ثبت داده | محدود | بهتر |
در انتخاب دستگاه نباید فقط قیمت را در نظر گرفت. آزمایشگاههایی با تعداد آزمون بالا یا نیاز جدی به ثبت و ردیابی داده معمولا از مدل اتوماتیک بیشتر بهره میبرند، زیرا کنترل نرخ گرمایش، همزدن و تشخیص Flash کمتر به اپراتور وابسته میشود. با این حال اتوماتیک بودن به تنهایی تضمینکننده صحت نتیجه نیست و دستگاه باید از نظر طراحی، کالیبراسیون و اجرای Procedure با استاندارد منطبق باشد. برای آزمایشگاههای آموزشی یا مجموعههایی با تعداد آزمون کم، مدل دستی میتواند اقتصادیتر باشد. به شرط این که اپراتور آموزش دیده و کنترلهای استاندارد برقرار باشند.
اگر برای انتخاب بین مدل دستی و اتوماتیک، بررسی مشخصات فنی دستگاه یا تطبیق آن با نوع نمونه آزمایشگاه خود نیاز به راهنمایی دارید، کارشناسان نیک ابزار آزما آمادهاند تا بر اساس نوع آزمون، حجم کاری و استاندارد مورد نیاز، گزینه مناسب را پیشنهاد دهند.
دستگاههای فلش پوینت بسته نیک ابزار آزما با طراحی متناسب با نیاز آزمایشگاههای صنعتی، کنترل دقیق فرآیند آزمون و امکان پشتیبانی فنی توسط سازنده ارائه میشوند تا کاربران بتوانند نتایج تکرارپذیر و قابل اعتماد مطابق روش آزمون استاندارد دریافت کنند.
نیک ابزار آزما به عنوان یک شرکت دانشبنیان، دستگاههای فلش پوینت بسته را در داخل کشور طراحی و تولید میکند.
جمع بندی
نقطه اشتعال بسته یا فلش پوینت بسته یکی از پارامترهای مهم در ارزیابی ایمنی و کیفیت فرآوردههای نفتی است و باید با روش تعیین شده در Specification محصول اندازهگیری شود. ASTM D93 یکی از مهمترین روشهای Pensky-Martens Closed Cup است، اما برای بعضی نمونهها ممکن است روشهایی مانند ASTM D56 یا ASTM D3828 تعیین شده باشند. انتخاب Procedure مناسب، رعایت نرخ گرمایش و همزدن استاندارد و استفاده از دستگاه کالیبره و پایدار، بر صحت و تکرارپذیری نتیجه اثر مستقیم دارند. همچنین نتایج روشهایی مانند D92 و D93 قابل تبدیل مستقیم به یکدیگر نیستند.
دیدگاهتان را بنویسید